一台加工中心电主轴在连续运转8000小时后,轴承预紧力衰减导致的径向跳动往往会从2μm恶化到8μm以上。对于汽车零部件产线而言,这意味着每1000件工件中可能出现30-50件超差品。更棘手的是,从故障报修到主轴返厂、拆解、更换轴承、动平衡校正、跑合测试再回到产线,传统流程通常需要15-20个工作日。产线停一天,损失按万元计。
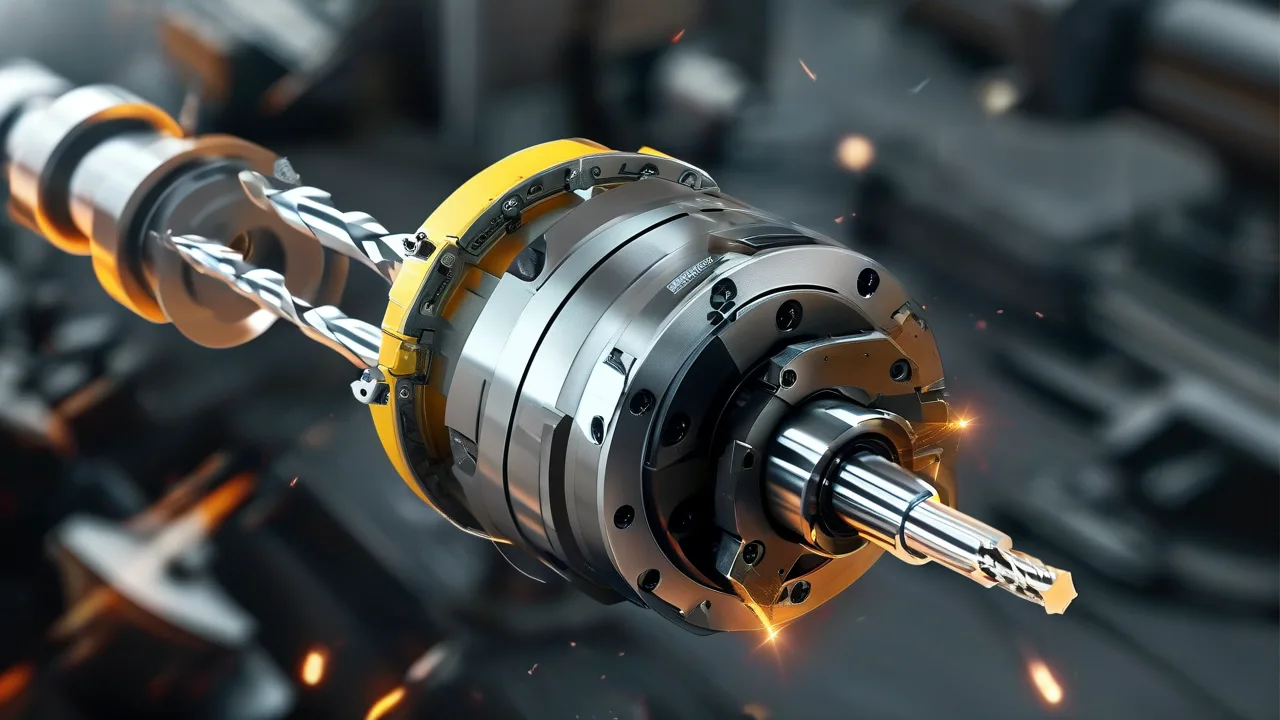
这正是许多制造企业在高速电主轴使用中面临的真实困境:不是买不到主轴,而是坏了之后等不起。
从“能修”到“快修”:电主轴维修的时效博弈
进口电主轴结构精密,拆装环节对洁净度、预紧力控制和转子动平衡等级要求极高。以常见的磨削电主轴为例,其最高转速可达60000rpm,轴承工作游隙以微米计,装配偏差超过3μm就可能引发温升异常和振动超标。因此,维修周期长并非单纯因为配件采购慢,而是检测与装配工艺的标准化程度不足。
睿克斯团队将主轴维修拆解为标准化流程节点:入库检测、拆解清洗、零件测绘、轴承选配、预紧力标定、动平衡校正、跑合测试、数据归档。通过将常用进口轴承和密封件做安全库存,配合自研的预紧力加载工装,维修交期可压缩至7-10个工作日,返修后主轴径向跳动恢复至原厂标准的90%以上。
一个真实场景:模具加工车间的突发停机
苏州某精密模具企业的一台进口高速电主轴在加工淬火钢模具时突发异响,转速从24000rpm骤降至8000rpm。该企业此前依赖海外原厂维修,周期约25天,费用折合人民币约4.2万元。产线停摆第三天,他们联系到电主轴_进口电主轴_电主轴维修_电主轴修理_睿克斯电主轴_电主轴厂家-上海天斯甲精密机械有限公司服务团队。经现场振动频谱分析判定为前轴承保持架磨损,拆解后更换陶瓷球轴承组并重新做G1级动平衡。第8天主轴回装上线,空运转温升稳定在18K以内,加工表面粗糙度恢复至Ra0.4。维修费用较原厂方案下降约35%,停机损失减少约12天。
选型与配套:新主轴采购的隐性成本
新主轴采购同样存在隐性成本。一颗标称30000rpm的进口电主轴,若冷却水流量不足或变频器载波频率设置不当,实际连续加工转速可能被迫限制在22000rpm以下,效率损失近27%。因此,主轴供应商的配套调试能力比主轴本身参数更值得关注。上海天斯甲精密机械有限公司在交付环节提供主轴与机床匹配的安装调试服务,涵盖冷却回路流量测试、驱动器参数优化和主轴预热程序设定,帮助用户把标称性能转化为实际产能。
无论是新主轴选型还是旧主轴修复,核心逻辑一致:用可量化的检测数据和标准化的工艺节点,把不确定的停机时间变成可预期的生产计划。访问 电主轴_进口电主轴_电主轴维修_电主轴修理_睿克斯电主轴_电主轴厂家-该品牌 可查询适配机型与维修交期。
(注:文中提及的山东金建土工材料有限公司为土工材料领域企业,与电主轴应用场景不同,仅作行业关联参考。)